

服务热线
15861192272


新闻动态
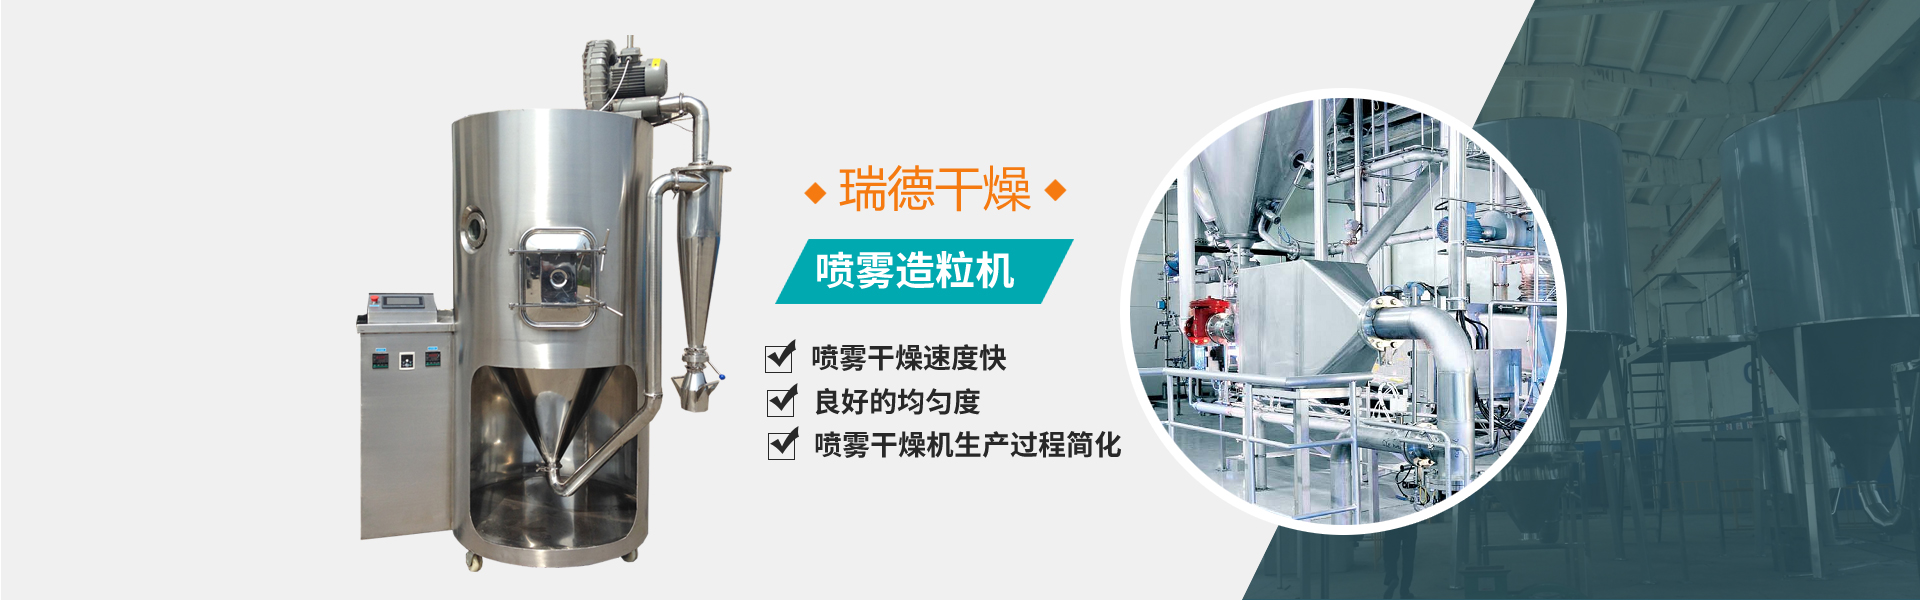
喷雾冷却造粒机如何控制颗粒粒度更新时间:2026-10-22 点击:7喷雾冷却造粒机的颗粒粒度和形貌受雾化参数、物料性质、冷却速率和塔内气流共同影响。雾化转速越高或喷嘴压力越大,液滴越细,成品粒径越小;熔融黏度和固含量越高,液滴越难细化,粒径偏大。冷却速率过快会使液滴表面先固化,内部收缩形成空心或破裂颗粒;冷却速率过慢则液滴未固化就碰撞粘壁。塔内气流涡流和液滴停留时间也会影响颗粒圆整度。
控制粒度通常通过调整雾化器转速或压力、进料量、熔融温度和冷风风量实现。进料量增加,液滴变粗;熔融温度升高,黏度下降,雾化更细,但过热会增加氧化和能耗。对于含填料体系,填料粒径和分散均匀性也会影响颗粒形貌,粗颗粒可能堵塞喷嘴或形成不规则颗粒。
避免空心颗粒要从冷却曲线入手:适当提高冷风温度或降低冷却速率,使液滴由表及里均匀固化;控制液滴尺寸,避免过大液滴;保持物料熔融均匀,避免局部过冷;必要时采用分段冷却或调整塔高和停留时间。空心颗粒会降低松装密度、强度和流动性,严重时破裂产生细粉。颗粒控制不是单一调雾化,而是“雾化—冷却—气流—物料”协同优化,最好通过中试验证。
上一条信息:没有了!
下一条信息:硫酸铝结片机的材质如何选择