

服务热线
15861192272


新闻动态
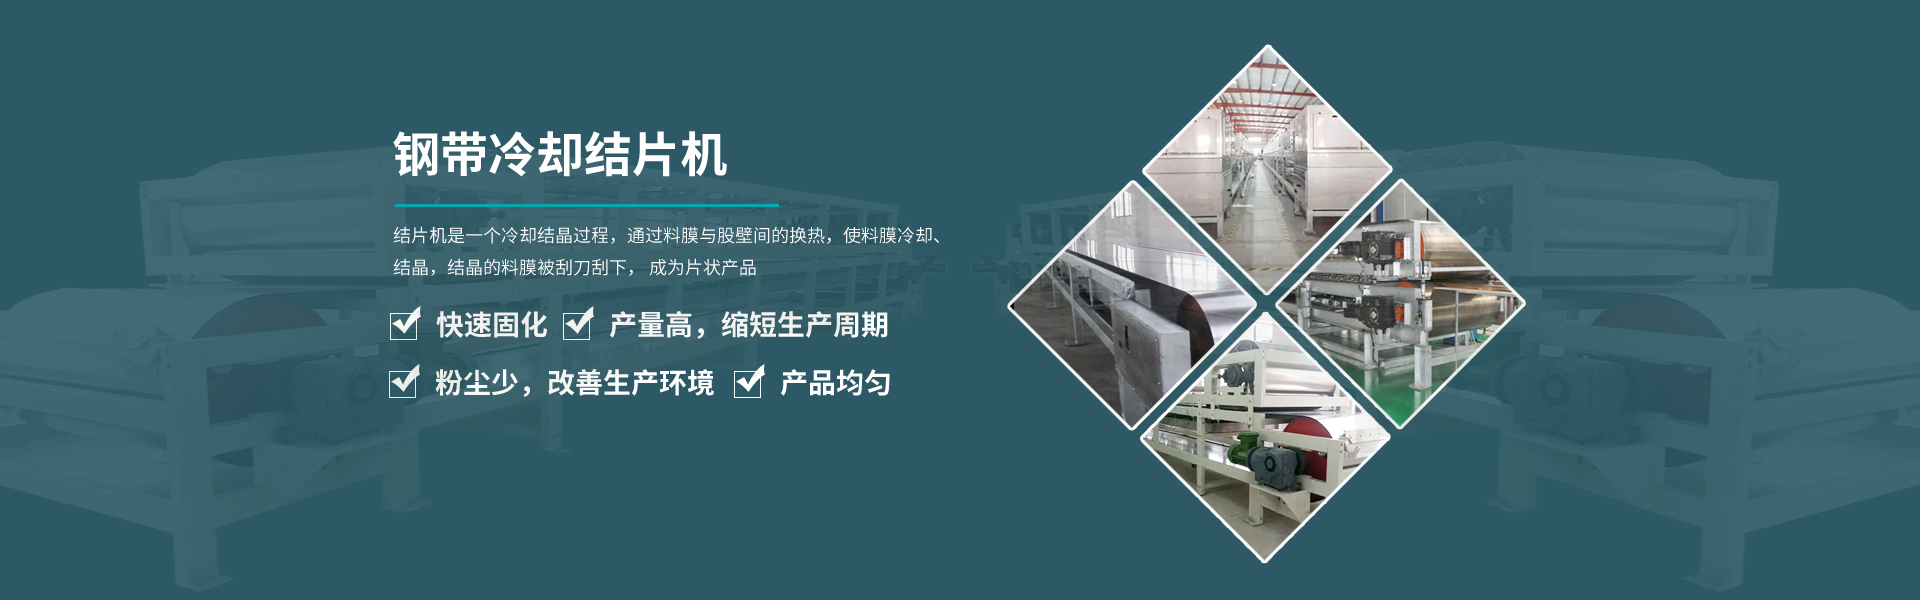
添加剂钢带结片机的工艺参数如何控制更新时间:2026-10-14 点击:30添加剂钢带结片机的工艺参数主要包括熔融温度、保温温度、物料粘度、布料均匀性、钢带速度、冷却水温度、冷却水流量、喷淋均匀性、刮刀压力和角度。熔融温度决定物料流动性,温度过低粘度大、布料不均、易堵塞;温度过高则可能分解、变色、产生气泡,且冷却负荷增加。保温管路和布料器必须保持温度稳定,防止局部凝固。粘度影响铺展和片厚,通常通过温度调节,必要时可加少量助剂,但不能影响产品品质。
钢带速度直接影响产量和冷却时间。速度过快,物料在钢带上停留时间短,冷却不足,会出现粘带、片软、刮不净;速度过慢,产量低,物料可能过度冷却、变脆,刮刀易碎片。冷却水温度和流量决定冷却强度。水温过高,固化慢,粘带;水温过低,能耗增加,某些物料可能急冷开裂、片脆或结晶不均。喷淋必须横向均匀,避免钢带局部温差导致片厚和强度不一致。刮刀压力过大会损伤钢带,过小则刮不净;角度不当会造成片料卷曲或碎裂。
片厚由布料器间隙、物料流量、钢带速度和粘度共同决定。通常先固定冷却水温度和钢带速度,再调布料器,使片厚达到目标;然后微调速度和温度,保证完全固化。质量控制包括片厚、片宽、外观、含水率、堆密度、溶解速度和强度。生产中应记录参数并建立配方,换品种时重新小试。通过在线测厚、温度监测和自动纠偏,可提高稳定性。总之,工艺控制的核心是“均匀布料、充分冷却、稳定剥离”,任何参数波动都可能导致片状质量下降。
上一条信息:沥青钢带结片机布料系统有哪些形式
下一条信息:月桂酰丙氨酸结片机由哪些主要部分组成