

服务热线
15861192272


新闻动态
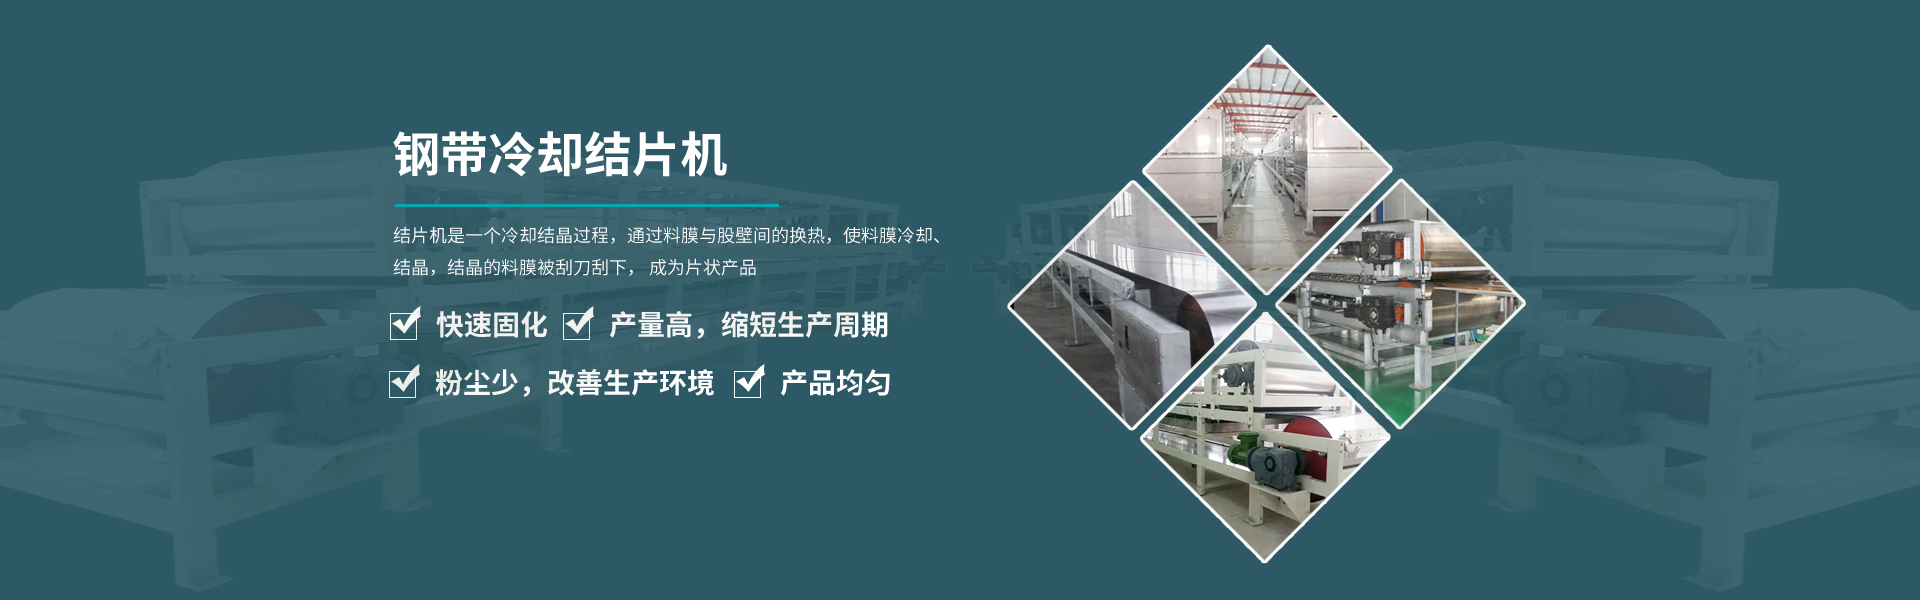
硬脂酸结片机的关键工艺参数有哪些更新时间:2026-10-09 点击:38关键工艺参数包括熔融温度、保温温度、冷却水温度、冷却水流量、转鼓或钢带转速、熔体泵流量、分布器间隙、刮刀压力和间隙、环境温度和湿度。熔融温度通常控制在80~90℃,温度高则粘度低、流动性好、分布均匀,但过高会氧化、变色、产生异味;温度低则粘度大、铺展不均、易堵塞。冷却水温度一般20~30℃,水温低冷却快,片薄而脆;水温高冷却慢,片厚而韧,但产量下降,严重时粘鼓。冷却水流量不足会导致局部冷却不均,片厚不一。
转鼓或钢带转速决定物料在冷却表面的停留时间。转速快,停留时间短,片薄且可能未完全固化;转速慢,停留时间长,片厚且产量低。熔体泵流量与转速匹配,流量大则料层厚,流量小则片薄。分布器间隙和均匀性决定横向片厚一致性,间隙不当会造成中间厚两边薄。刮刀压力过大,磨损转鼓或钢带,片易碎;压力过小,刮不净,造成粘附。环境湿度高,硬脂酸表面可能吸湿或结露,影响外观和储存。
片状质量指标包括片厚、片宽、色泽、含水、杂质、流动性和破碎率。要获得均匀片状产品,需保持熔体温度、冷却水温度、流量和转速恒定。工艺开发时应通过试验确定参数窗口,并建立趋势监控。例如提高产量时,不能只提高泵流量,还要相应降低水温或调整转速,否则冷却不足。硬脂酸热敏性虽不强,但长期高温仍会氧化,因此应避免过度加热。总之,各参数相互耦合,必须综合优化,才能得到片厚均匀、色泽好、粉尘少、易包装的硬脂酸片。
上一条信息:松香结片机在松香生产中的应用
下一条信息:硫酸铝结片机的工艺流程是怎样的